


Johdanto
Virtaussäätimen valitseminen kaasu ei ole pelkästään komponenttipäätös; se vaikuttaa suoraan prosessin vakauteen, toimilaitteen nopeuteen, paineensäätöön ja järjestelmän kokonaistehokkuuteen pneumaattisissa ja hydraulisissa sovelluksissa. Yritysten välisten ostajien haasteena on teknisen suorituskyvyn yhteensovittaminen asennusrajoitusten, ohjausarkkitehtuurin ja kokonaiskustannusten kanssa. Tämä opas selittää keskeiset valintatekijät – virtauskäyttäytymisestä ja paineolosuhteista materiaalien yhteensopivuuteen ja integrointivaatimuksiin – jotta voit vertailla vaihtoehtoja luottavaisin mielin, vähentää hankintariskiä ja määrittää kuristimen, joka tukee luotettavaa ja toistettavaa toimintaa vaativissa teollisuusympäristöissä.
Miksi virtaussäätimen kaasuläpän valinta on tärkeää
Nykyaikaisessa teollisuusautomaatiossa tarkka neste- ja kaasunhallinta sanelee järjestelmän kokonaistehokkuuden, mikä tekee spesifikaation a Virtaussäätimen kaasuläppä kriittinen suunnittelu- ja hankintapäätös. Nämä komponentit toimivat ensisijaisina säätömekanismeina pneumaattisissa ja hydraulisissa piireissä, säätäen sylinterin toiminnan nopeutta, syötetyn väliaineen määrää ja dynaamisten paineiden vakauttamista. Yritysten välisten ostajien on tärkeää ymmärtää näiden kuristimien vivahteikkaat toimintaparametrit, jotta voidaan estää pullonkauloja loppupäässä.
Sopivan kaasuläpän arkkitehtuurin valinta edellyttää termodynaamisten periaatteiden ja kaupallisen kannattavuuden tasapainottamista. Insinöörien on arvioitava virtauskertoimia asennusympäristön fyysisten rajoitusten rinnalla. Oikein hankittuina nämä laitteet varmistavat saumattoman integroinnin olemassa oleviin ohjelmoitaviin logiikkaohjaimiin (PLC) tai manuaalisiin ohjausjärjestelmiin, mikä edistää pitkäaikaista käyttöluotettavuutta.
Vaikutus prosessin vakauteen ja saantoon
Virtaussäätimen ensisijainen tehtävä on ylläpitää tarkkaa prosessin vakautta vaihtelevissa ylävirran paineissa. Tarkkuusympäristöissä, kuten puolijohdevalmistuksessa tai lääkeannostelussa, pienikin poikkeama asetetusta virtausarvosta voi vaarantaa koko erän eheyden. Teollisuuskuristimien odotetaan tyypillisesti säilyttävän tilavuustarkkuuden +/- 1 % - +/- 2 %:n marginaalilla. Kun virtausnopeudet poikkeavat näistä parametrien ulkopuolelle, syntyvät epäjohdonmukaisuudet voivat johtaa epätasaiseen kemikaalien sekoittumiseen, virheelliseen lämmönsäätöön tai epäsäännölliseen mekaaniseen toimintaan.
Prosessin saanto on suoraan sidoksissa tähän vakauteen. Esimerkiksi automatisoiduissa pneumaattisissa kokoonpanolinjoissa epäjohdonmukaiset kaasun vasteajat voivat aiheuttaa toimilaitteen synkronoinnin epätasapainoa, mikä johtaa 15–20 prosentin kasvuun tuotehylkäysasteissa. Määrittämällä kaasuläppä, jolla on lineaarinen virtausominaisuus ja minimaalinen hystereesi, laitokset voivat taata toistettavat sykliajat, mikä maksimoi läpimenon ja minimoi materiaalihävikin.
Huonon valinnan kaupalliset riskit
Välittömien teknisten vikojen lisäksi epäoptimaaliseen kuristusventtiilin valintaan liittyvät kaupalliset riskit ovat huomattavia. Jatkuvatoimisissa käsittelylaitoksissa seisokkiajat ovat tuhansia dollareita tunnissa; virtaussäätimen katastrofaalinen vika kavitaation, tiivisteen heikkenemisen tai mekaanisen väsymisen vuoksi voi pysäyttää tuotantolinjat kokonaan. Jos kuristusventtiili on liian pieni, painehäviöiden voittamiseksi pumppaus voi vaatia liikaa energiaa, mikä nostaa sähkön ja kaasun kustannuksia jopa 10–15 % vuodessa.
Lisäksi ylimitoitettu tai yhteensopimaton kaasuläppä aiheuttaa tarpeettomia pääomamenoja ja lisää ylläpitokustannuksia. Huonosti valitut materiaalit voivat johtaa siihen, että aggressiiviset materiaalit syövyttävät venttiilin sisäosia ja pakottavat venttiilit ennenaikaisiin vaihtoihin. Hankintatiimien on siksi arvioitava kokonaiskustannukset (TCO) ottaen huomioon alkuperäisen ostohinnan, odotetun keskimääräisen ajan huoltovälien välillä ja mahdolliset tulonmenetykset, jotka liittyvät suunnittelemattomiin järjestelmäkatkoksiin.
Virtaussäätimen kuristimen määrittämisen tekniset kriteerit
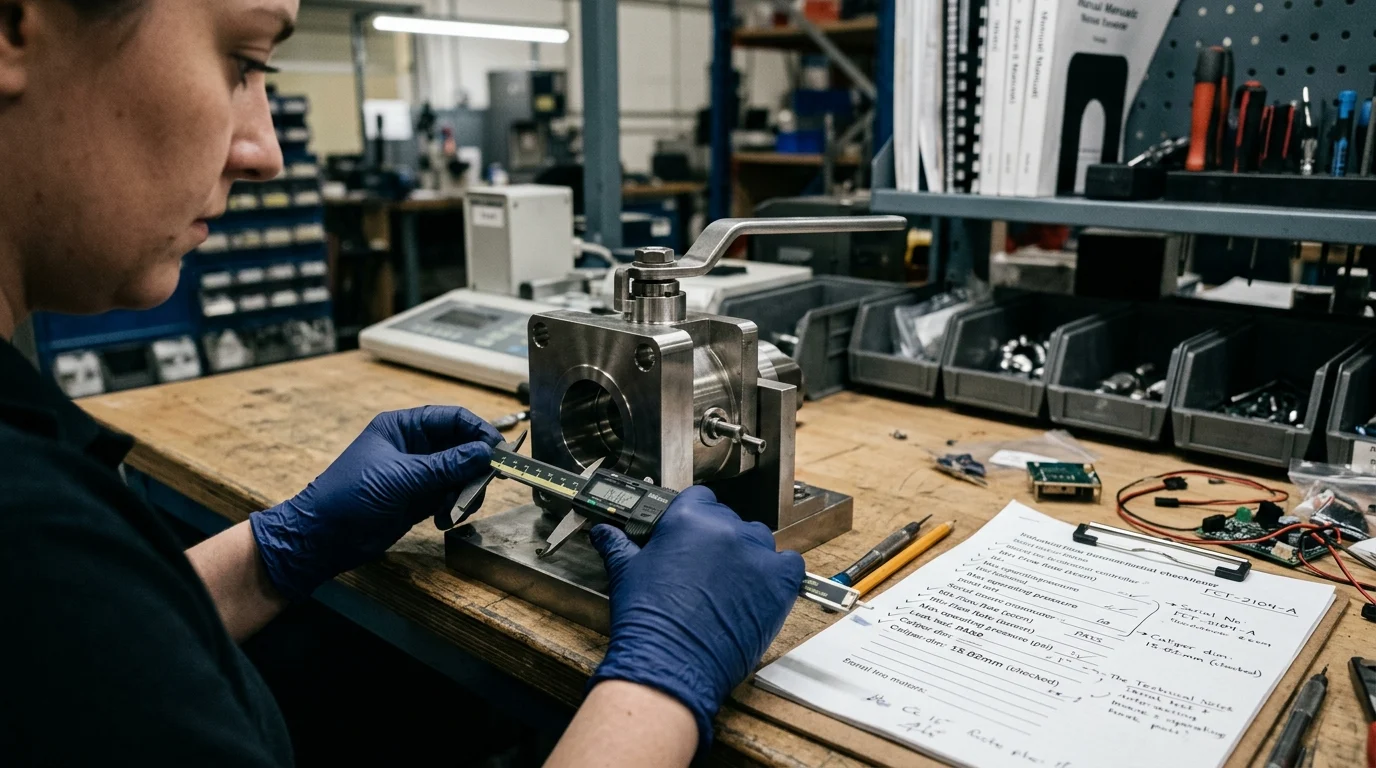
Siirtyminen toimintateoriasta betonispesifikaatioihin vaatii kuristimen teknisten ominaisuuksien perusteellista analysointia. Hankintainsinöörien on arvioitava virtausdynamiikan mittareiden matriisia varmistaakseen, että valittu komponentti sopii saumattomasti aiottuun sovellukseen. Tämä edellyttää tarkkojen virtauskertoimien laskemista ja toimintaympäristön fysikaalisten ja kemiallisten rajojen kartoittamista.
Cv, painealue, säätöarvo ja vasteaika
Minkä tahansa virtaussäätimen perusmittari on virtauskerroin (Cv), joka ilmaisee venttiilin kyvyn kuljettaa väliainetta tietyllä painehäviöllä. Cv:n tarkka mitoitus varmistaa, että kuristusventtiili ei estä virtausta eikä toimi liian lähellä suljettua asentoaan, mikä voi aiheuttaa vakavaa kavitaatiota tai liiallista melua. Insinöörien on laskettava vaadittu Cv odotettujen maksimi- ja minimivirtausnopeuksien perusteella varmistaen, että venttiili toimii optimaalisesti 20–80 %:n alueella kokonaisiskunpituudestaan.
Yhtä tärkeitä ovat painealue, säätösuhde ja vasteaika. Teollisuuskaasuläppäventtiilien on kyettävä turvallisesti hallitsemaan suurimpia käyttöpaineita (MOP), jotka hydraulisissa sovelluksissa usein ylittävät 3 000 PSI:tä, tai pysymään mukavasti 100–150 PSI:n välillä tavallisessa pneumatiikassa. Säätösuhde – suurimman ja pienimmän ohjattavan virtauksen suhde – sanelee usein laitteen joustavuuden, ja tehokkaat proportionaaliventtiilit tarjoavat 50:1 tai jopa 100:1 -suhteita. Automaattijärjestelmissä vasteaika on ensiarvoisen tärkeää; edistyneiden massavirtaussäätimien odotetaan saavuttavan asetusarvon vakauttamisen alle 50 millisekunnissa tukeakseen nopeita PLC-komentoja.
Väliaineyhteensopivuus, lämpötilarajat ja tiivistemateriaalit
Väliaineen yhteensopivuus määrää virtaussäätimen pitkäikäisyyden ja turvallisuuden. Kostutettavien materiaalien – tyypillisesti messingin, 316L ruostumattoman teräksen tai teknisten polymeerien – on kestettävä työnesteen syövyttävää tai hankaavaa luonnetta. Sovelluksissa, joissa käsitellään aggressiivisia kemikaaleja tai erittäin puhtaita kaasuja, oikean seoksen valitseminen estää hiukkasten irtoamisen ja rakenteellisen heikkenemisen. Monipuolisten liitäntöjen mahdollistamiseksi vakiomuotoisissa pneumaattisissa putkissa, komponentit, kuten SL-virtaussäätöinen naaraskaasuläppä tarjous standardoitu kierteitys joka yksinkertaistaa integrointia ja säilyttää samalla vankan mediasuojauksen.
Lämpötilarajat ja tiivistemateriaalit muodostavat seuraavan kriittisen spesifikaatiokerroksen. Tavalliset NBR (nitriili) -tiivisteet ovat kustannustehokkaita ympäröivän ilman sovelluksissa, mutta ne hajoavat nopeasti yli 80 °C:ssa. Äärimmäisissä lämpötiloissa tai haihtuvissa aineissa tarvitaan elastomeerejä, kuten FKM (Viton), EPDM tai PTFE, jotka laajentavat käyttörajoja kryogeenisistä tasoista jopa 250 °C:seen. Lisäksi korkeatyhjiö- tai vaarallisten kaasujen sovellukset vaativat tiukkaa vuotojenkestoa, ja usein vaaditaan heliumin vuototestaus vuotojen varmistamiseksi alle 1x10^-9 atm cc/s.
Hankintojen vertailukriteerit
Hankintaprosessin virtaviivaistamiseksi ostajien tulisi arvioida kilpailevia kaasunrajoittimiaylittää standardoidut tekniset kriteerit. Seuraava taulukko havainnollistaa tyypillistä vertailukehystä, jota hankintatiimit käyttävät erottaakseen toisistaan vakio- ja korkean suorituskyvyn virtaussäätimet:
| Määrittelykriteerit | Vakiopainekaasu | Korkean puhtauden kaasun ohjain | Tehokas hydraulinen kaasuvipu |
|---|---|---|---|
| Tyypillinen media | Paineilma, typpi | Argon, helium, silaani | Hydrauliikkaöljy, vesi-glykoli |
| Painealue | 0–150 PSI (10 bar) | Alipaine jopa 3 000 PSI | 500–5 000+ PSI |
| Rungon materiaali | Nikkelöity messinki, PBT | 316L Var/Elgiloy | Hiiliteräs, 316 SS |
| Tiivistemateriaali | NBR (nitriili) | Metalli-metalli, FFKM | FKM, polyuretaani |
| Vastausaika | 100–200 ms | 200–500 ms | |
| Hylkäyssuhde | 10:1 | 50:1 - 100:1 | 20:1 |
Vaatimalla läpinäkyviä datalehtiä, jotka käsittelevät näitä erityisiä mittareita, hankinta-ammattilaiset voivat poistaa teknisesti puutteelliset vaihtoehdot jo hankintaprosessin alkuvaiheessa.
Virtaussäätimen kaasuläpän suunnittelun ja sovellusten vertailu
Virtaussäätimen kuristimen fyysinen arkkitehtuuri määrittää sen soveltuvuuden tiettyihin teollisiin tehtäviin. Yritysten välisten ostajien on navigoitava monipuolisilla venttiilisuunnittelumarkkinoilla, joista jokainen on suunniteltu vastaamaan paineen dynamiikkaan, väliaineiden tiloihin ja säätömekanismeihin liittyviin ainutlaatuisiin haasteisiin. Oikean suunnitteluarkkitehtuurin valinta on edellytys pitkän aikavälin mekaaniselle luotettavuudelle.
Neula-, suhteelliset, korkeapaine- ja korroosionkestävät mallit
Neulaventtiilit edustavat perinteisintä kuristusrakennetta, jossa käytetään hienokierteistä, kartiomaista mäntää, joka mahdollistaa tarkan, manuaalisen säädön pienillä virtausnopeuksilla. Ne ovat erittäin luotettavia, mutta niiltä puuttuu automatisointimahdollisuuksia. Sitä vastoin proportionaaliset virtaussäätimet käyttävät sähkömagneettisia solenoideja tai pietsosähköisiä toimilaitteita aukon koon dynaamiseen säätämiseen reaaliaikaisten analogisten signaalien (esim. 4-20 mA tai 0-10 V) perusteella. Tämä mahdollistaa saumattoman integroinnin suljetun silmukan ohjausjärjestelmiin, jotka vaativat jatkuvaa virtauksen modulointia.
Erikoisympäristöissä tarvitaan korkeapaine- ja korroosionkestävää rakennetta. Korkeapaineversioissa on vahvistetut rungot ja erikoiskaran tiivisteet, jotka kestävät voimakasta mekaanista rasitusta taipumatta. Korroosionkestävät mallit, jotka on usein koneistettu Monel-, Hastelloy- tai PTFE-teräksestä, käytetään kemianteollisuudessa, jossa vakioteräkset pettäisivät. Lisäksi nopeasti koottavat mallit ovat modulaarisessa automaatiossa suosittuja; esimerkiksi SLG - virtauksen säätö painettavalla kaasulla mahdollistaa välittömät ja turvalliset putkiliitännät, mikä lyhentää huomattavasti asennusaikaa tiheissä pneumaattisissa paneeleissa.
Huolto-, kalibrointi- ja kontaminaatioriskit
Rakenteesta riippumatta kaikki virtauksen säätimet ovat alttiita toiminnan heikkenemiselle ajan myötä. Kontaminaatio on kaasuläpän vikaantumisen johtava syy. Jopa 5 mikronin kokoiset hiukkaset voivat naarmuttaa venttiilin istukan tai tukkia säätöaukon, mikä johtaa sisäiseen vuotoon ja virtauksen erottelukyvyn heikkenemiseen. Asianmukaisen ylävirran suodatuksen toteuttaminen (tyypillisesti 5–40 mikronia venttiilin sisävälyksestä riippuen) on pakollinen ennaltaehkäisevä toimenpide.
Huoltoaikataulut ja kalibrointivälit on otettava huomioon valintaprosessissa. Edistykselliset digitaaliset massavirtaussäätimet saattavat kokea nollapoikkeamaa ajan myötä, ja ne on tyypillisesti kalibroitava uudelleen 12–18 kuukauden välein, jotta niiden ilmoitettu tarkkuus säilyy alle 0,5 %:ssa täydestä asteikosta. Mekaaniset kuristimet, vaikka ne ovat vähemmän riippuvaisia elektronisesta kalibroinnista, vaativat säännöllisiä tiivisteiden vaihtoja ja karan voitelua. Ostajien tulisi priorisoida malleja, joiden keskimääräinen vikaantumisväli (MTBF) on yli 2 miljoonaa sykliä vakiopneumaattisissa sovelluksissa, mikä varmistaa riittävän pitkän käyttöiän ennen suurempia huoltoja.
Toimialakohtaiset sovellusvaatimukset
Eri teollisuudenalat asettavat virtauksensäätölaitteistolle erilaisia sääntelyyn ja käyttöön liittyviä vaatimuksia. Alla olevassa taulukossa esitetään, miten tietyt sovellusympäristöt sanelevat kuristustekniikan valinnan ja siihen liittyvät suorituskykyvaatimukset:
| Teollisuussektori | Suositeltu kaasuläpän muotoilu | Kriittinen sovelluspainotus | Lähtötilanteen MTBF-odotus |
|---|---|---|---|
| Puolijohteet / Mikroelektroniikka | Pietsosähköinen massavirta | Erittäin puhdas, ei hiukkasia muodostu | > 3 miljoonaa sykliä |
| Lääketiede ja biolääketiede | Puristusventtiilit, proportionaaliset | Hygieeninen huuhtelu, pieni leikkausjännitys | > 1,5 miljoonaa sykliä |
| Pneumaattinen automaatio | Push-to-Connect-kaasuttimet | Korkea syklinopeus, nopea asennus | > 5 miljoonaa sykliä |
| Raskaat koneet | Kompressio / Neula | Tärinänkestävyys, korkea paine | > 1 miljoona sykliä |
Raskaille koneille ja kestäville laitteille, tärinänkestävät liitännät ovat ensiarvoisen tärkeitä. Käyttämällä komponentteja, kuten SL - puristuskaasu varmistaa, että mekaaniset iskut eivät vaaranna nestepiirin eheyttä ja ylläpitää tiivistystä myös jatkuvan dynaamisen kuormituksen alaisena.
Hankinta, laadunvarmistus ja vaatimustenmukaisuuden tarkastukset
Tekninen soveltuvuus on vasta puolet yhtälöstä; luotettavan toimitusketjun varmistaminen on yhtä tärkeää. Yritysten välisten ostajien on tarkastettava potentiaaliset virtaussäädinten kuristusventtiilien valmistajat perusteellisesti varmistaakseen tuotteiden tasaisen laadun, määräystenmukaisuuden ja skaalautuvan tuotantokapasiteetin. Vankka laadunvarmistuskehys toimittajatasolla estää kalliiden vikojen pääsyn ostajan toimintaan.
Toimittajien kyvykkyys ja valmistuksen laatu
Toimittajan kyvykkyyden arviointi alkaa heidän valmistusinfrastruktuurinsa tarkastuksella. Korkealaatuiset virtaussäätimet vaativat poikkeuksellista koneistustarkkuutta, mikä usein edellyttää alle +/- 0,005 mm:n CNC-toleransseja venttiilineulan ja istukan täydellisen sovituksen varmistamiseksi. Ostajien tulisi tutkia toimittajan investointeja automatisoituihin tarkastuslaitteisiin, kuten koordinaattimittauskoneisiin (CMM) ja optisiin komparaattoreihin, jotka varmistavat mittatarkkuuden skaalautuvasti.
Lisäksi kokoonpanoympäristöllä on ratkaiseva rooli tuotteen luotettavuuden kannalta. Lääketieteellisiin, elintarvikelaatuisiin tai puolijohdesovelluksiin tarkoitettujen kuristimien osalta toimittajien on käytettävä sertifioituja puhdastiloja (yleensä ISO-luokka 6 tai 7) estääkseen ympäröivän pölyn ja hiilivetyjen pääsyn sisäisiin komponentteihin kokoonpanon aikana. Toimittajan kyky osoittaa tilastollista prosessinohjausta (SPC), jonka vikamäärät ovat jatkuvasti alle 500 miljoonasosaa (PPM), on vahva osoitus valmistuksen kypsyydestä.
Sertifioinnit, vaatimustenmukaisuus ja dokumentaatio
Nykyaikaisissa teollisissa hankinnoissa määräystenmukaisuus ja kattava dokumentaatio ovat ehdottomia vaatimuksia. Valmistuslaitoksella tulisi vähintään olla voimassa oleva ISO 9001 -sertifikaatti. Kohdemarkkinoista riippuen kuristimille itselleen voidaan vaatia erityisiä vaatimustenmukaisuusmerkintöjä, kuten CE-merkintä Euroopan talousalueelle tai RoHS- ja REACH-sertifikaatit, jotka takaavat vaarallisten aineiden puuttumisen materiaaleista ja pinnoitteista.
Kriittisissä sovelluksissa ostajien on vaadittava tiukka jäljitettävyysdokumentaatio. Tähän sisältyvät standardin EN 10204 3.1 mukaiset materiaalitestausraportit (MTR), jotka todistavat venttiilirungossa käytettyjen raaka-aineiden kemialliset ja fysikaaliset ominaisuudet. Räjähdysvaarallisissa tai vaarallisissa ympäristöissä ATEX- tai IECEx-sertifioinnit ovat laillisesti pakollisia sen varmistamiseksi, että proportionaalikaasujen sähkökomponentit eivät sytytä ympäröiviä kaasuja. Näiden asiakirjojen puuttuminen aiheuttaa vakavia oikeudellisia ja operatiivisia vastuita.
Karsinnan ja näytteen validoinnin vaiheet
Ennen sitoutumista suuren volyymin ostosopimukseen hankintatiimien on noudatettava tiukkaa kelpuutus- ja näytteenvalidointiprotokollaa. Tämä prosessi alkaa ensimmäisen artikkelin tarkastuksella (FAI), jossa 10–50 yksikön alkutuotantoerä arvioidaan huolellisesti teknisiä piirustuksia vasten mittasuhteiden ja toiminnallisuuden varmistamiseksi.
FAI:n jälkeen näytteet käyvät läpi nopeutetut käyttöikätestit ostajan omissa järjestelmissä. Tämä tarkoittaa usein kuristimien altistamista 100 000–500 000 nopealle käyttöjaksolle suurimmalla nimellispaineella ja korotetuissa lämpötiloissa ennenaikaisen kulumisen aikaansaamiseksi. Insinöörit valvovat yksiköitä tiivisteiden heikkenemisen, virtauskertoimen ajautumisen ja ulkoisten vuotojen varalta. Vasta sen jälkeen, kun näytteet läpäisevät nämä empiiriset validointivaiheet, ostajan tulisi valtuuttaa täysimittainen sarjatuotanto.
Lopullinen ostopäätös virtaussäätimen kaasuläppää varten
Teknisen analyysin, suunnitteluvertailun ja toimittajien tarkistuksen huipentuma on lopullinen ostopäätös. Standardoidun hankintamenetelmän laatiminen varmistaa, että kaikki muuttujat otetaan huomioon, mikä lieventää riskejä ja yhdenmukaistaa virtaussäätimen kaasuläpän hankinnan organisaation laajempien taloudellisten ja operatiivisten tavoitteiden kanssa.
Vaiheittainen valintaprosessi
Systemaattinen vaiheittainen valintaprosessi on tehokkain puolustus spesifikaatiovirheitä vastaan. Prosessi alkaa ehdottomalla selkeydellä sovellusparametreilla: väliaineen määrittelyllä, vaaditun Cv-arvon laskemisella sekä pienimmän ja suurimman käyttöpaineen ja -lämpötilan määrittämisellä. Seuraavaksi insinöörien on valittava sopivat materiaalit venttiilirungolle ja tiivisteille kemiallisen yhteensopivuuden ja lämmönkestävyyden varmistamiseksi.
Kun tekninen lähtötaso on määritetty, painopiste siirtyy ohjausvaatimuksiin. Ostajien on päätettävä manuaalisen, pneumaattisen tai sähköisen toiminnan välillä järjestelmän automaatioarkkitehtuurin perusteella. Tämän jälkeen valitaan 3–4 esikarsittua toimittajaa, jotka täyttävät vaadittavat ISO- ja toimialakohtaiset sertifiointistandardit. Lopuksi tarjouspakettien vertailu kokonaiskustannuksiin – ottaen huomioon yksikköhinnan, odotetun MTBF:n ja energiatehokkuuden – paljastaa kokonaistaloudellisesti edullisimman tarjouksen.
Kaupalliset ehdot, varasto ja varaosat
Viimeisenä esteenä on neuvotella edullisista kaupallisista ehdoista. Ostajien on arvioitava toimittajan toimitusajat, jotka voivat vaihdella vakiomallien 2–4 viikosta pneumaattisille kuristimille ja 12–16 viikkoon mittatilaustyönä valmistetuille eksoottisista seoksista valmistetuille säätimille. Myös vähimmäistilausmäärät (MOQ) ovat ratkaisevassa roolissa; vakiokomponenttien MIN-määrät voivat olla 100 yksikköä, kun taas mittatilaustyönä tehdyt mallit saattavat edellyttää 500 yksikön tai suurempia sitoumuksia mittatilaustyönä tehtyjen työkalujen kustannusten kattamiseksi.
Lopuksi, ostosopimukseen on kirjattava vankka varasto- ja varaosastrategia. Virtaussäätimien kriittisen luonteen vuoksi laitosten tulisi ylläpitää strategista varaosareserviä – tyypillisesti 10–15 % aktiivisesta asennetusta laitekannasta. Varaosatiivisteiden, solenoidikäämien ja täydellisten kokoonpanojen varaosien taattu hinnoittelu varmistaa, että huoltotiimit voivat reagoida välittömästi odottamattomiin vikoihin ja siten turvata laitoksen jatkuvan käyttöasteen.
Keskeiset tiedot
- Tärkeimmät johtopäätökset ja perustelut virtaussäätimen kaasuläpälle
- Tekniset tiedot, vaatimustenmukaisuus ja riskitarkastukset, jotka kannattaa validoida ennen sitoutumista
- Käytännön seuraavat vaiheet ja varoitukset, joihin lukijat voivat hakea välittömästi
Usein kysytyt kysymykset
Miten valitsen oikean Cv-arvon virtaussäätimen kaasuläpälle?
Mitoita Cv vaaditun virtauksen ja painehäviön perusteella ja pidä sitten normaali toiminta noin 20–80 % venttiilin iskunpituudesta vakaan säädön ja vähäisemmän kulumisen saavuttamiseksi.
Mitä painealuetta pneumaattisen virtaussäätimen kaasuttimen tulisi käsitellä?
Sovita yksikkö todelliseen linjapaineeseesi lisättynä turvamarginaalilla. Tavallisissa pneumaattisissa järjestelmissä monet toimivat lähellä 100–150 PSI:tä, mutta tarkista aina huippuolosuhteet.
Miksi materiaaliyhteensopivuus on tärkeää kaasuläpän valinnassa?
Väärä runko- tai tiivistemateriaali voi syöpyä, turvota tai vuotaa. Varmista yhteensopivuus kaasun tai nesteen, lämpötila-alueen ja mahdollisten aggressiivisten lisäaineiden kanssa ennen tilaamista.
Milloin minun pitäisi priorisoida vasteaikaa ja katkaisusuhdetta?
Priorisoi sekä nopeita automatisoituja linjoja että muuttuvan virtauksen prosesseja. Nopea reagointi parantaa syklin yhdenmukaisuutta, kun taas korkeampi säätösuhde säilyttää hallinnan laajemmilla toiminta-alueilla.
Voiko NHPC auttaa sovittamaan virtaussäätimen kuristimen sovellukseeni?
Kyllä. Kerro meille väliaine, paine, virtausalue, porttikoko, lämpötila ja säätömenetelmä, niin NHPC voi suositella järjestelmällesi sopivaa virtaussäätimen kuristusventtiiliä.